

Vienkārši sakot, ieguldījumu liešanas process ir izgatavots no kausējamiem materiāliem (piemēram, vaska vai plastmasas), kausējama modeļa (saukts par kausēšanas veidni vai modeli), kas pēc žāvēšanas un sacietēšanas ir pārklāts ar vairākiem īpaša ugunsizturīga pārklājuma slāņiem. veselu čaulu un pēc tam izkausējiet modeli no korpusa ar tvaiku vai karstu ūdeni, pēc tam čaulu smilšu kastē, kas piepildīta ar sausām smiltīm, kas veido ap to, un visbeidzot iemet grauzdētājā pēc augstas temperatūras.
Ieguldījumu liešanas izmēru precizitāte ir augsta, parasti līdz CT4-6 (CT10-13 smilšu liešanai, CT5-7 spiedlešanai), protams, sarežģītā ieguldījumu procesa dēļ. Liešanas laikā ir vairāk faktoru, kas ietekmē liešanas izmēru precizitāti, piemēram, veidnes materiāla saraušanās, izkausētās veidnes deformācija, apvalka lineārā tilpuma izmaiņas sildīšanas un dzesēšanas procesā, veidnes saraušanās. sakausējums un lējuma deformācija sacietēšanas procesā, tāpēc vispārīgie Lai gan izkausētu preslējumu izmēru precizitāte ir augsta, tā konsistence vēl ir jāuzlabo (jāuzlabo lējumu izmēru konsistence ar vidējas un augstas temperatūras vaska materiāliem daudz).
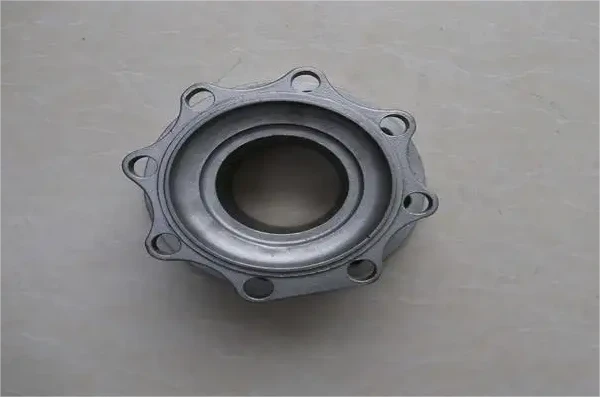
Nospiežot izkausēto presformu, dobuma virsmas apdare tiek izmantota, lai presētu veidni ar augstu virsmas apdari. Turklāt veidnes apvalks ir izgatavots no augstas temperatūras izturīgas īpašas saistvielas un ugunsizturīga materiāla, kas izveidots ar ugunsizturīgu pārklājumu, kas karājas uz izkausētās veidnes, un virsmas apdare dobumā, kas atrodas tiešā saskarē ar izkausētu metālu, ir augsta. Tāpēc kausētu preslējumu virsmas apdare ir augstāka nekā vispārējās liešanas daļām, parasti līdz Ra.1,6 ~ 3,2 μm.


